防爆防腐电动机修理与电机维修全指南
防爆防腐电动机广泛应用于石油、化工、制药等存在易燃易爆气体或腐蚀性介质的特殊环境,其修理工作比普通电机更为复杂,技术要求更高。正确的修理不仅能恢复电机性能,更是保障安全生产的关键。本文将系统介绍防爆防腐电动机修理及通用电机维修的要点。
一、防爆防腐电动机的特殊性
防爆电机通过隔爆外壳、增安型设计、本质安全型电路等方式,确保内部故障不会引燃外部爆炸性环境。防腐电机则采用特殊材料、涂层和密封结构,抵抗酸、碱、盐雾等腐蚀。修理时必须保持这些特性,任何破坏防爆面、更换非指定材料的行为都可能导致防爆失效或腐蚀加速。
二、修理前的准备与检查
- 断电与安全确认:修理前必须切断电源,挂警示牌,使用防爆工具,确保环境安全。
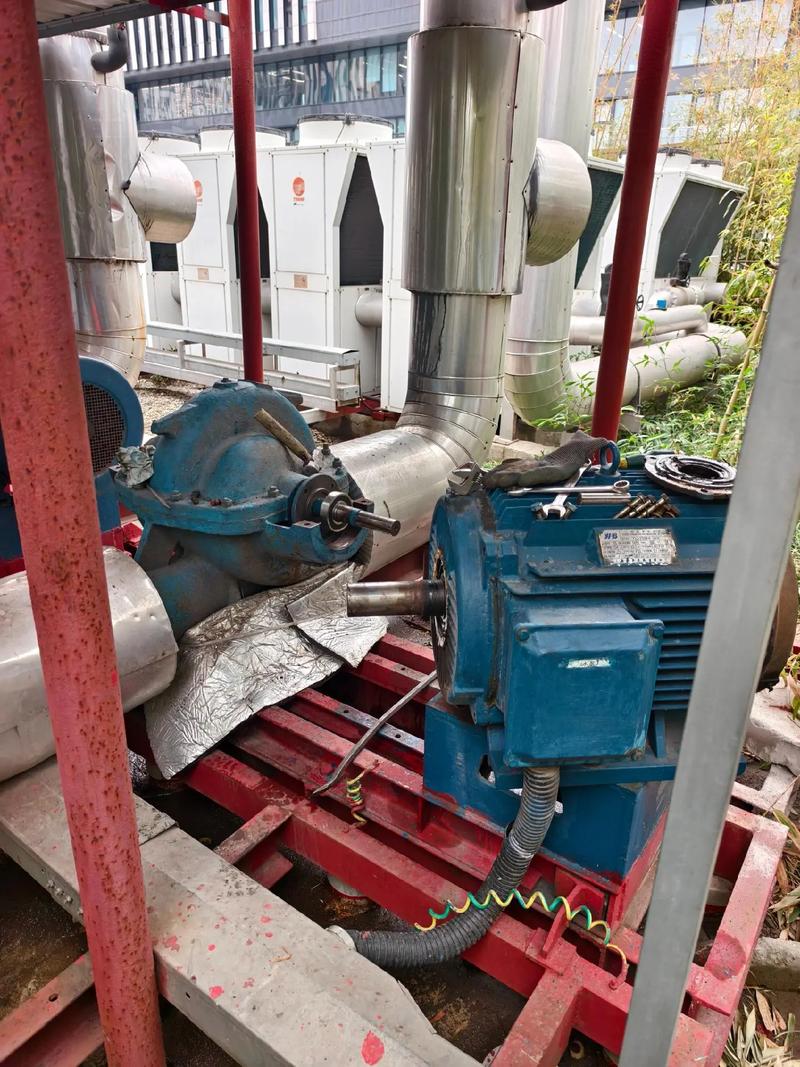
- 外观检查:记录铭牌信息(防爆等级、防腐类型、功率、电压等),检查外壳有无裂纹、变形,隔爆面有无锈蚀、划伤,紧固螺栓是否齐全。
- 绝缘测试:使用500V或1000V兆欧表测量绕组对地及相间绝缘电阻,判断绕组是否受潮或损坏。
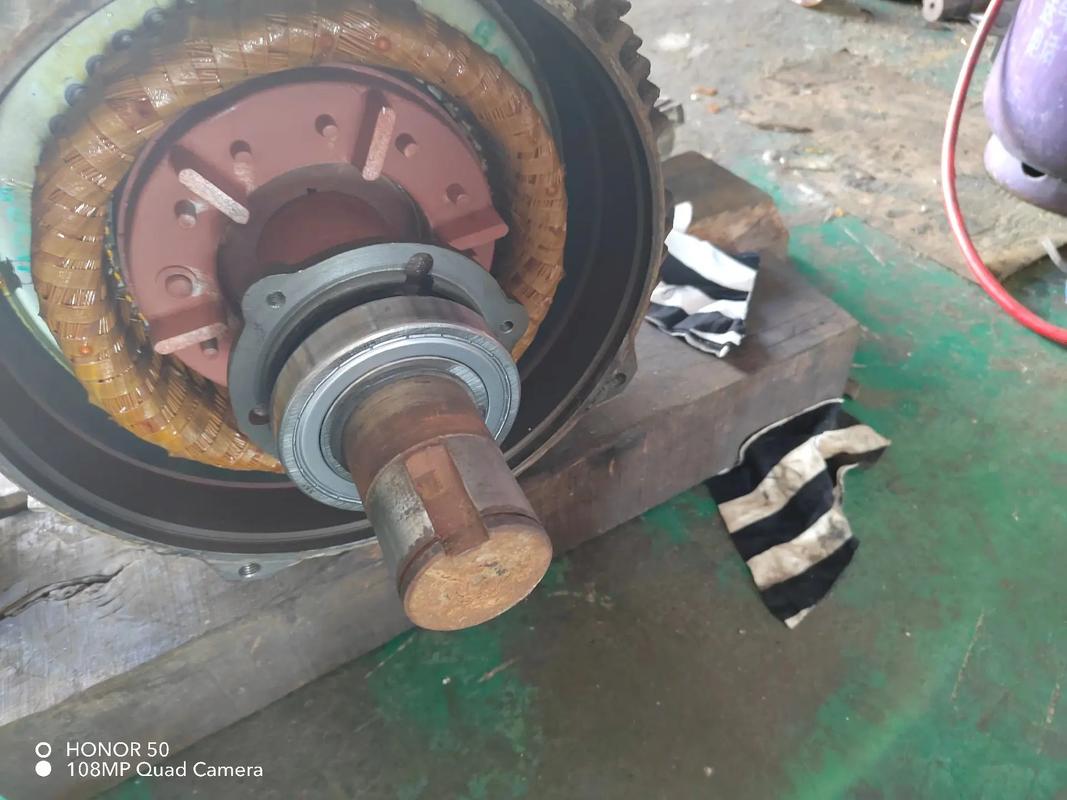
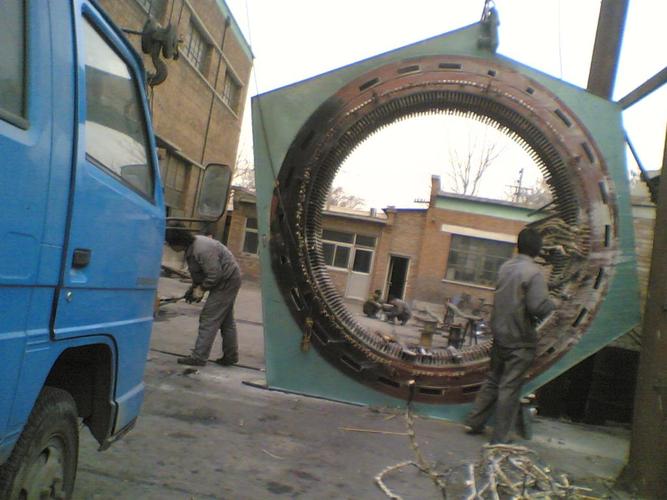
- 解体检查:按顺序拆卸,注意保护隔爆面,记录零件位置。检查轴承、风叶、绕组、接线盒等。
三、防爆防腐电动机的修理要点
- 隔爆面的修复:隔爆面是防爆电机的核心,发现锈蚀或轻微划伤时,可用细油石研磨,严禁使用砂纸横向打磨。损伤严重时应更换外壳组件。修复后涂防锈油脂(如204-1置换型防锈油)。
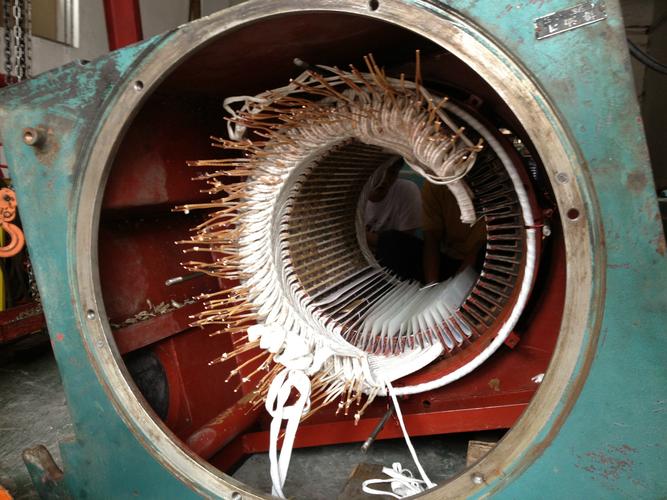
- 绕组重绕:必须使用与原设计相同或更高等级的绝缘材料(如H级绝缘),导线规格、匝数、接线方式不得改变。浸漆采用防潮、防腐的绝缘漆(如环氧类),并确保浸透烘干。
- 防腐处理:更换密封件(O型圈、油封)时选用耐腐蚀材料(如氟橡胶)。外壳涂层破损处应按原防腐等级补漆(如环氧富锌底漆+氯化橡胶面漆)。紧固件采用不锈钢材质。
- 轴承更换:选用防爆电机专用轴承(如带防尘盖的深沟球轴承),润滑脂应兼容防腐要求,填充量为轴承室空间的1/3~1/2。
- 接线盒与电缆引入:检查接线端子是否松动、烧蚀,更换损坏的绝缘套管。电缆引入装置(压紧螺母、密封圈)必须完好,确保密封性能。
四、通用电机维修流程
- 故障诊断:通过听声音、测振动、查电流、测绝缘等方式确定故障类型(绕组短路、断路、接地、轴承损坏等)。
- 拆卸与清洗:标记部件位置,用专用拉具拆卸轴承、端盖等。使用中性清洗剂清除油污,避免腐蚀性溶剂。
- 绕组修理:
- 局部修复:更换个别损坏的线圈或修补绝缘。
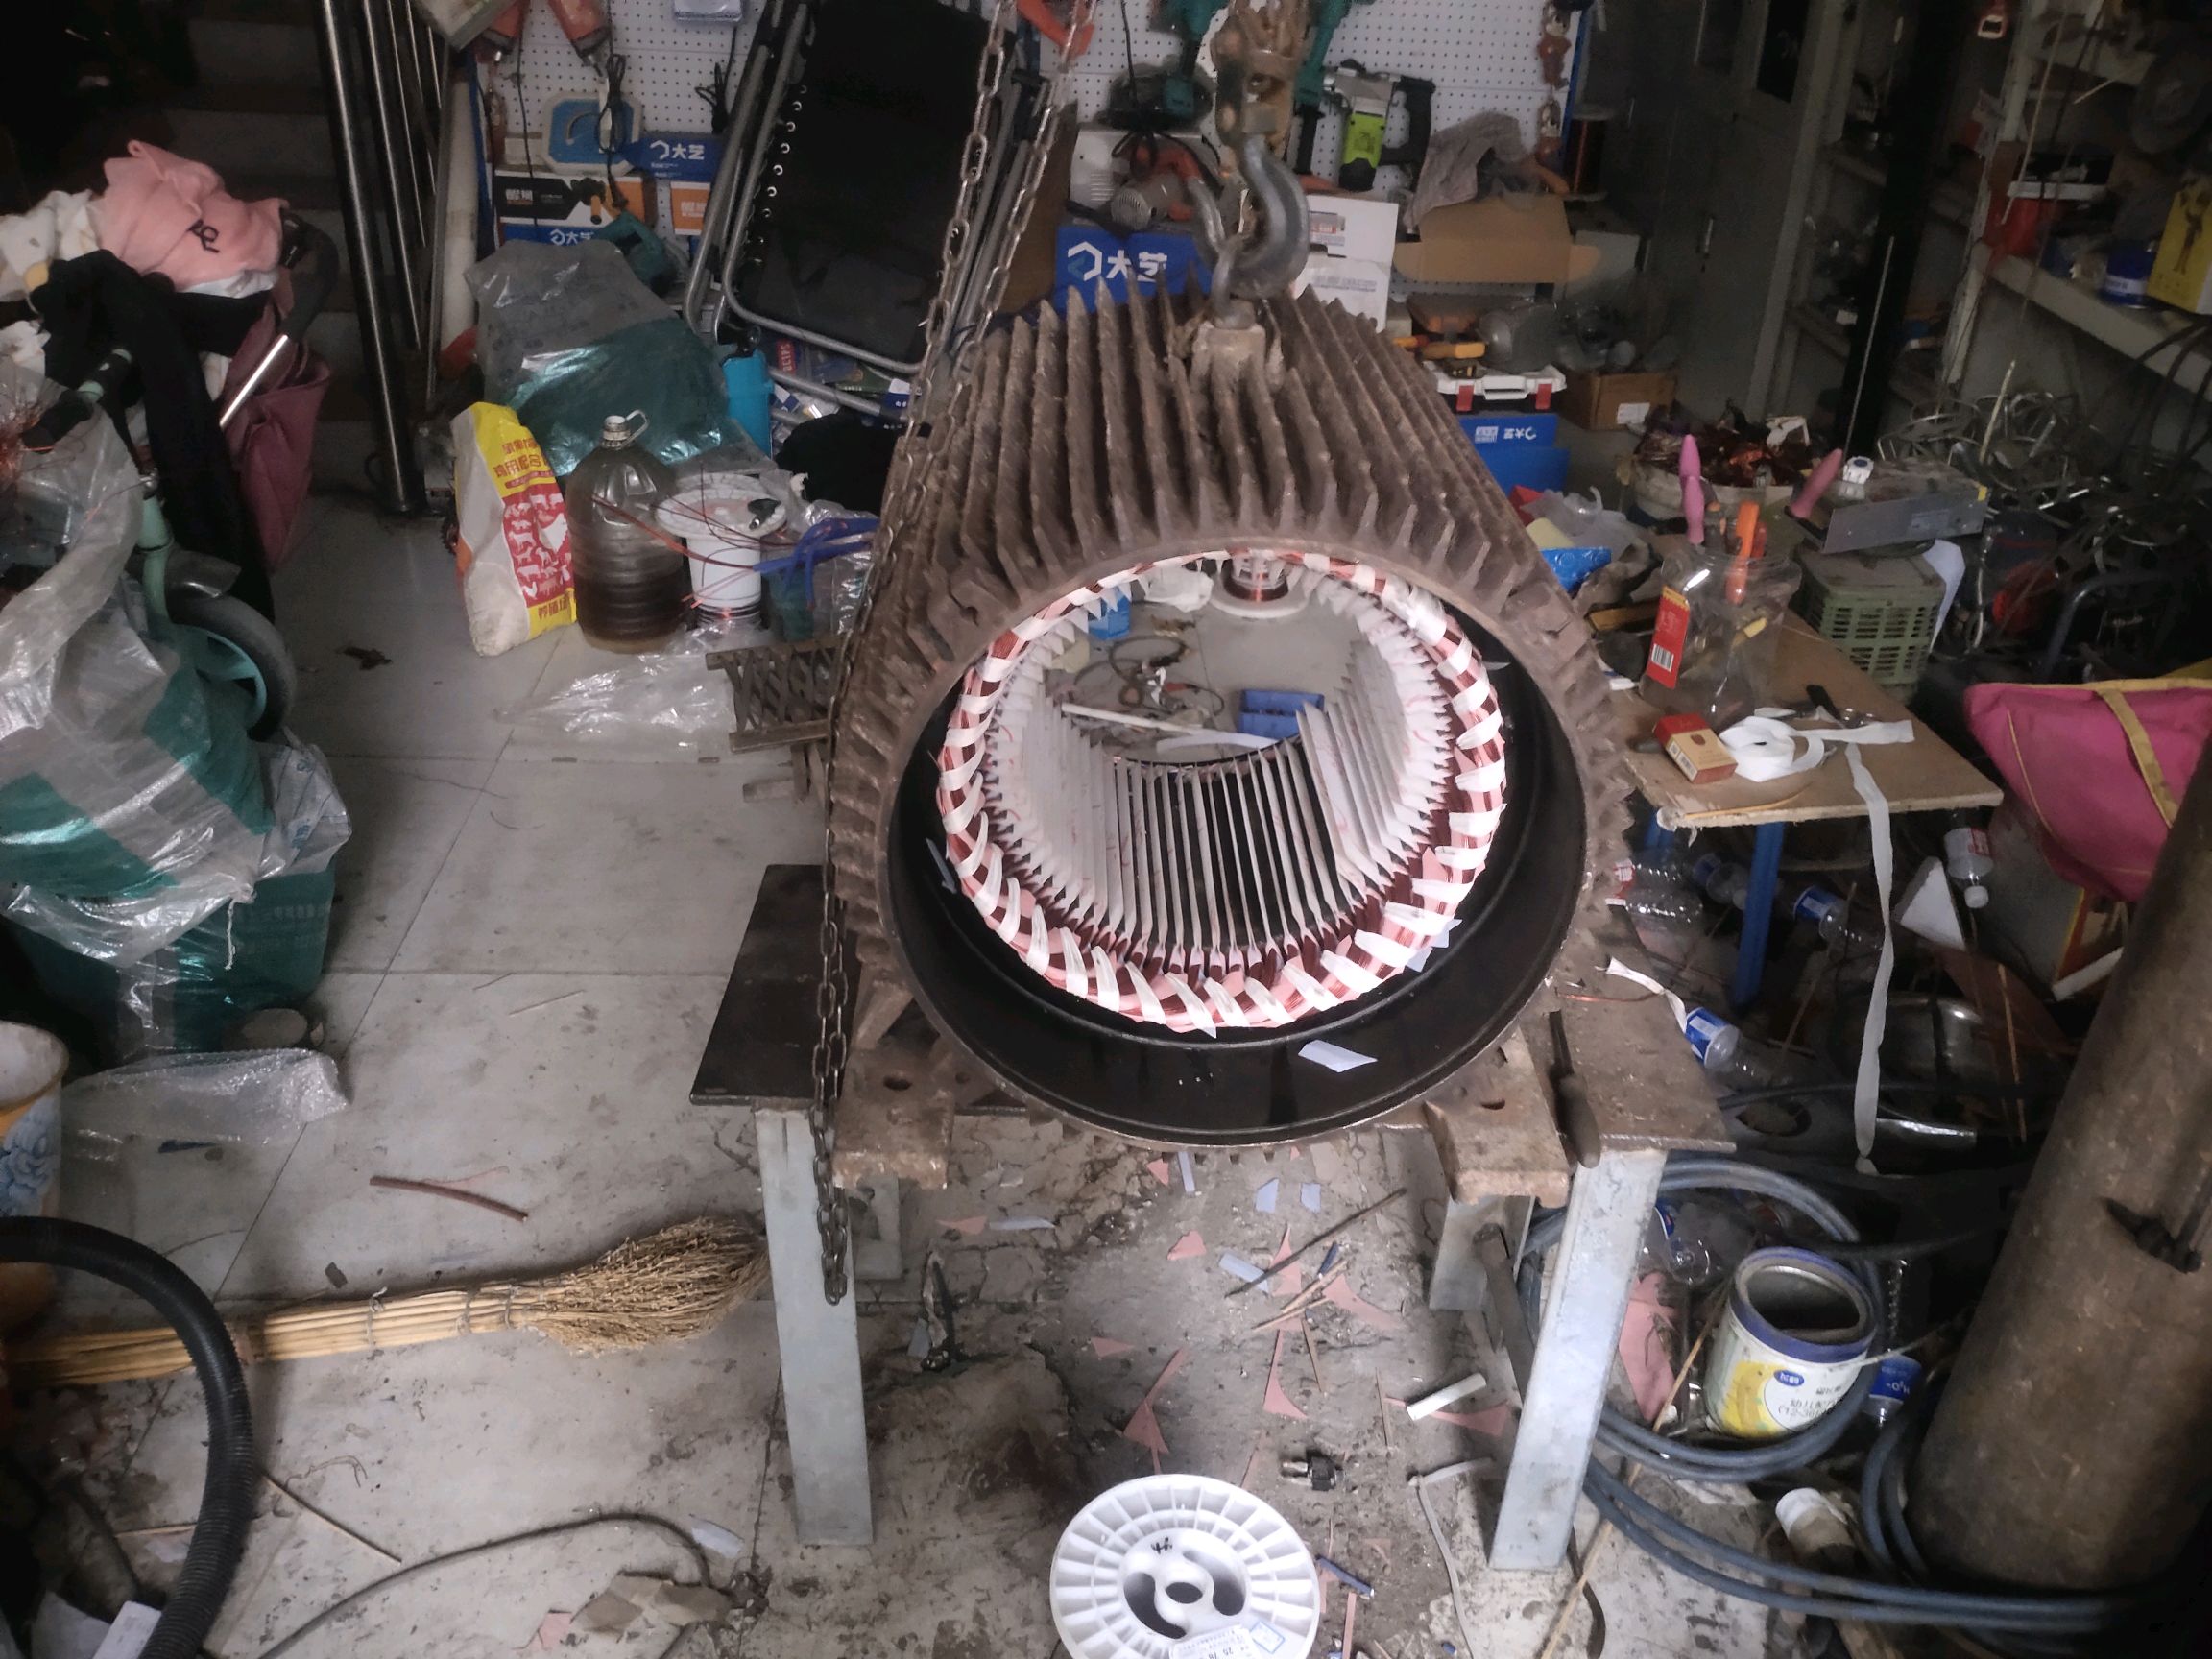
- 重绕:记录原始数据(线径、匝数、跨距、接线图),按规范绕线、嵌线、浸漆烘干。
- 机械部件修理:
- 轴颈磨损:可采用堆焊后机加工或刷镀修复。
- 端盖轴承室磨损:镶套修复。
- 转轴弯曲:校直或更换。
- 组装与测试:按标记组装,确保轴承游隙合适,手动盘车灵活。进行绝缘电阻、直流电阻、空载电流、振动、噪声等测试。
五、修理后的检验与试验
- 防爆性能检查:隔爆面间隙、长度、粗糙度符合原防爆等级要求;紧固螺栓齐全拧紧;密封件完好。
- 绝缘试验:绝缘电阻不低于前次测量的50%且不低于1MΩ/kV;交流耐压试验按标准执行(如1.5倍额定电压+750V)。
- 性能测试:空载电流平衡,振动速度有效值不超过2.8mm/s,温升符合绝缘等级要求。
- 防腐检查:涂层均匀无漏涂,密封处无缝隙。
六、安全注意事项
- 修理场所应清洁、干燥、无腐蚀性气体。
- 严禁在爆炸性环境内带电作业或使用非防爆工具。
- 更换的零部件必须与原机防爆等级、防腐等级匹配。
- 修理后应张贴修理铭牌,注明修理日期、内容及试验结果。
防爆防腐电动机的修理是一项专业性极强的工作,必须由具备相应资质和经验的维修人员完成。遵循原设计规范、严控材料质量、执行严格测试,才能确保修理后的电机安全可靠运行。日常维护中定期检查隔爆面、密封件和绝缘状况,可有效延长电机寿命,减少故障发生。
如若转载,请注明出处:http://www.njlwwx.com/product/50.html
更新时间:2026-11-01 11:20:10